


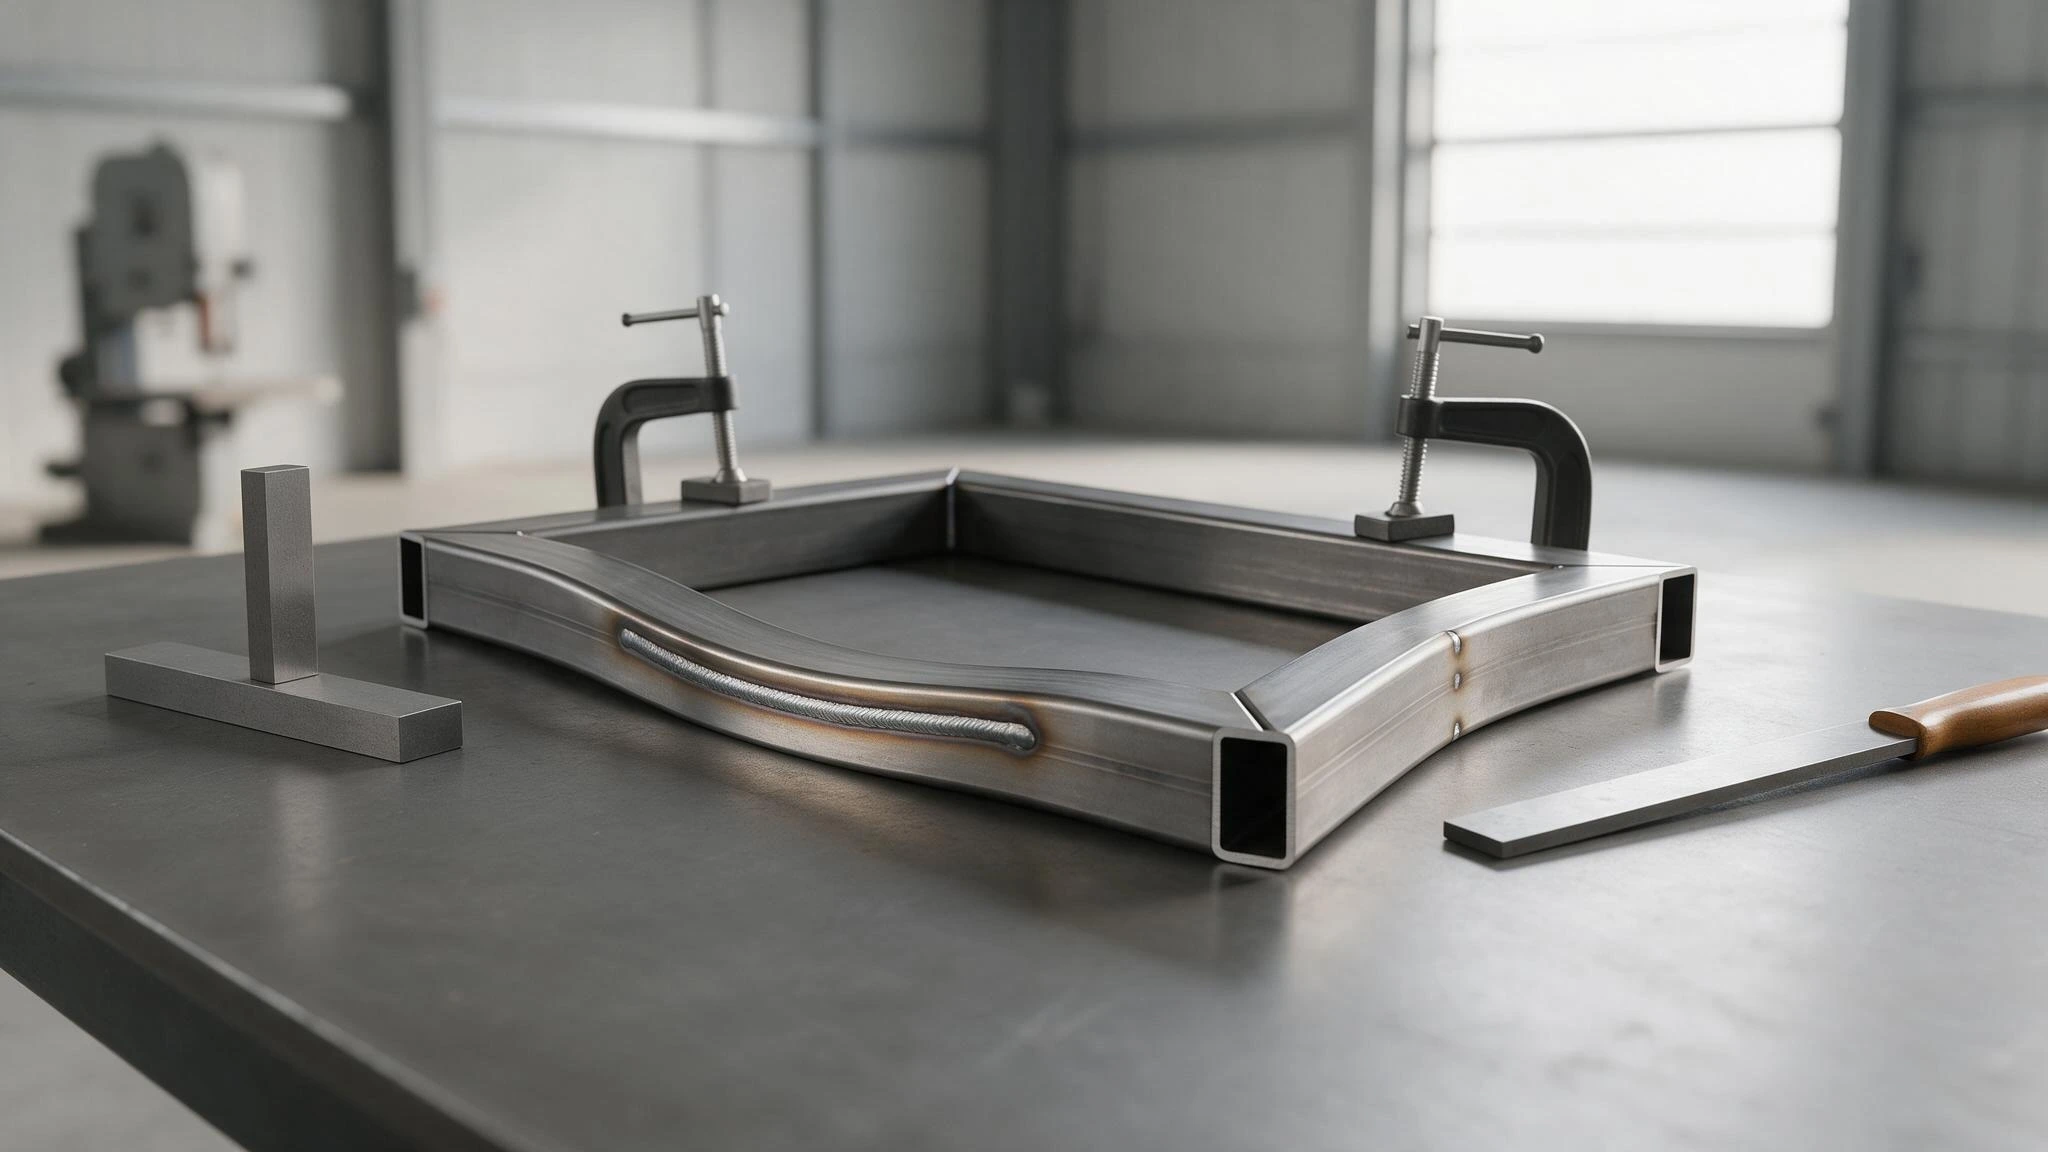
Профильную трубу ведёт при сварке из-за неравномерного нагрева и усадки металла. Участок рядом со швом нагревается и расширяется, а после остывания сокращается. Если нагрев распределён несимметрично или деталь плохо закреплена, труба изгибается, скручивается либо теряет прямоугольную форму.
Полностью исключить деформацию удаётся не всегда, но её можно уменьшить: подготовить детали без лишних зазоров, не перегревать металл, прихватить соединение в нескольких точках и подобрать порядок наложения швов. Особенно важно учитывать толщину стенки: тонкостенная профильная труба заметно чувствительнее к сварочному нагреву, чем массивная деталь.
Что происходит с трубой во время сварки
Сварочная дуга нагревает небольшую зону до высокой температуры. Нагретый металл стремится расшириться, но окружающая более холодная часть трубы мешает ему свободно двигаться. После остывания металл шва и прилегающая зона сокращаются. Это сокращение и создаёт усилие, которое может потянуть стенки или всю заготовку.
Если шов проходит только с одной стороны, усадка действует несимметрично. Например, при приварке пластины к одной грани трубы соединение может стянуть грань к шву и слегка изогнуть заготовку. При сварке рамы длинный шов способен укоротить одну сторону узла, из-за чего углы или диагонали перестанут совпадать.
В сварке такие изменения называют деформациями. Они бывают разными:
- Изгиб — труба становится дугообразной или уходит из заданной плоскости.
- Скручивание — противоположные концы поворачиваются относительно друг друга.
- Угловая деформация — соединяемые детали меняют угол, например прямой угол становится острым или тупым.
- Местная деформация — стенка втягивается, выпучивается или становится волнистой рядом со швом.
Почему профильную трубу ведёт чаще
Тонкие стенки быстро нагреваются
Профильную трубу часто выбирают за небольшую массу и удобство монтажа. Но при малой толщине стенки тепла от сварки может оказаться достаточно, чтобы металл локально перегрелся и потерял форму. Риск особенно заметен при длинном непрерывном шве, высокой погонной энергии и работе на малой детали, которая почти не отводит тепло.
Не стоит считать, что проблема решается простым снижением тока. Если режим окажется слишком слабым, шов может получиться непроваренным или несплавленным с основным металлом. Подбирать режим нужно под толщину стенки, тип соединения, положение сварки и используемую технологию. Цель — обеспечить качественное соединение без лишнего нагрева.
Нагрев распределён неравномерно
Длинный шов с одной стороны, сварка только одной грани или последовательное проваривание деталей в одном направлении создают перекос усадки. Чем дальше шов от нейтральной оси детали и чем сильнее различается нагрев сторон, тем заметнее может быть изгиб.
Есть зазоры и детали плохо подогнаны
Если торцы не совпадают, между ними большой зазор или элементы прилегают только в отдельных местах, сварщику приходится заполнять лишний объём металлом. Это обычно означает больше нагрева и большую усадку. Силовое стягивание деталей тоже не всегда помогает: после снятия зажимов напряжение может проявиться в виде пружинения или увода геометрии.
Недостаточно прихваток или неверно установлены зажимы
Прихватки — это короткие предварительные швы, которые удерживают детали в заданном положении перед основной сваркой. Если прихваток мало, соединение может сместиться от нагрева. Но чрезмерно жёсткое закрепление тоже не универсальное решение: оно ограничивает движение металла во время нагрева и остывания, а после освобождения конструкции часть деформации может вернуться.
Сама заготовка уже имеет напряжения
Труба может быть слегка искривлена ещё до начала работы или изменить форму при резке и подгонке. Если не проверить её прямолинейность заранее, после сварки легко принять исходный дефект за последствие нагрева. На результат также влияют остаточные напряжения в металле и неравномерная толщина стенок.
Как уменьшить деформацию до начала сварки
- Проверьте геометрию деталей. До сборки осмотрите трубу и измерьте нужные размеры. Для рамы проверьте не только длины сторон, но и диагонали: у прямоугольника они должны совпадать, если конструкция не предусматривает иного.
- Подготовьте торцы. Уберите заусенцы, добейтесь плотного и повторяемого прилегания. Не пытайтесь компенсировать крупный зазор чрезмерным количеством наплавленного металла.
- Соберите узел на ровной поверхности. Используйте угольник, шаблон или кондуктор, если он подходит для этой детали. Проверьте положение элементов до прихваток и повторите проверку после них.
- Расположите прихватки равномерно. Для длинного соединения прихватывают не только у краёв, но и в промежуточных точках. На небольшом узле прихватки размещают так, чтобы детали не могли свободно разойтись или повернуться.
- Продумайте порядок швов. Если конструкция позволяет, чередуйте участки и стороны, чтобы нагрев не накапливался только с одной стороны. Симметричное выполнение обычно уменьшает перекос.
Как варить, чтобы трубу меньше «уводило»
Универсальной схемы на все соединения нет: порядок зависит от формы узла, толщины стенки и требований к прочности. Но для многих рам и каркасов полезны общие принципы.
- Не начинайте с самого длинного непрерывного шва, если в этом нет необходимости. Несколько разнесённых коротких участков могут распределить нагрев равномернее. Прерывистый шов допустим только тогда, когда он обеспечивает требуемую прочность и герметичность соединения.
- Чередуйте противоположные стороны и участки. Например, после одного короткого шва на одной стороне можно перейти к удалённому участку или противоположной стороне. Так меньше вероятность, что одна часть конструкции успеет сильно нагреться и стянуться раньше остальных.
- Выполняйте шов участками в разумной последовательности. Приём «обратного шага» означает, что короткие участки накладывают в направлении, противоположном общему продвижению по шву. Он может помочь управлять усадкой на длинных соединениях, но не заменяет правильную сборку и не подходит автоматически для любой задачи.
- Следите за тепловложением. Избегайте лишних проходов и неоправданно широких колебаний электрода. При этом нельзя уменьшать режим до уровня, при котором соединение не проваривается.
- Давайте узлу остывать естественно. Не ускоряйте охлаждение водой без технологического основания. Резкое охлаждение может повлиять на свойства металла и увеличить внутренние напряжения.
Если свариваются тонкие стенки, особенно важны короткие участки и контроль нагрева. Если детали массивнее, тепловая деформация может быть меньше, но сама по себе большая толщина не гарантирует сохранения геометрии: длинный шов и несимметричная сборка всё равно способны потянуть конструкцию.
Когда помогают зажимы и приспособления
Струбцины, упоры и сварочные столы удерживают детали от смещения, пока выполняются прихватки и швы. Они полезны, если конструкция должна сохранять точный угол или положение элементов. Однако закреплять нужно без перекоса и чрезмерного усилия: зажим не должен насильно выправлять кривую заготовку, маскируя проблему до окончания сварки.
Для повторяющихся деталей применяют кондуктор — приспособление, которое задаёт положение элементов. Он облегчает сборку, но также не отменяет контроль усадки. Слишком жёсткий кондуктор может удержать деталь во время нагрева, а после освобождения та изменит форму. Поэтому готовую конструкцию проверяют уже без зажимов.
Как понять причину, если трубу уже повело
Сначала дайте детали остыть и снимите её с временных зажимов. Затем проверьте прямолинейность, углы и диагонали. Полезно определить, где именно появилось отклонение: возле одного шва, по всей длине или только после освобождения из приспособления.
- Если труба изгибается в сторону длинного шва, вероятна несимметричная усадка.
- Если изменились углы рамы, проверьте последовательность сварки, расположение прихваток и точность сборки.
- Если отклонение появилось после снятия зажимов, возможно, приспособление удерживало накопленные напряжения.
- Если стенка втянулась около шва, причиной мог стать локальный перегрев, избыточная усадка или неподходящий режим.
Исправлять деформацию следует осторожно. Не стоит сразу наносить сильные удары по тонкой стенке или нагревать её случайным образом: можно получить вмятину, трещину или ослабить соединение. Правка зависит от материала, толщины, формы узла и допустимых отклонений. Для несущей конструкции, ответственного каркаса или детали, где важна точная геометрия, способ исправления лучше определить по чертежу и с участием специалиста.
Частые ошибки
- Сваривать узел целиком с одной стороны. Односторонний нагрев часто усиливает угловой перекос и изгиб.
- Надеяться только на сильные прихватки. Прихватки удерживают сборку, но не устраняют причину усадки и сами тоже нагревают металл.
- Стягивать детали до совпадения любой ценой. После снятия зажимов труба может вернуться к исходному положению или деформироваться иначе.
- Пытаться убрать увод чрезмерно большим швом. Дополнительный металл увеличивает нагрев и усадку, а прочность не всегда возрастает так, как ожидается.
- Исправлять геометрию до полного остывания. Горячая деталь может выглядеть ровной, но изменить форму после охлаждения и освобождения от креплений.
- Ориентироваться только на внешний вид шва. Ровный валик не гарантирует нужной прочности, а устранение деформации не должно ухудшать качество соединения.
Практический вывод
Профильную трубу ведёт не из-за одной ошибки, а из-за сочетания нагрева, усадки, геометрии соединения и способа закрепления. Чтобы снизить риск, проверьте детали до сборки, обеспечьте плотную подгонку, расставьте прихватки, чередуйте стороны и участки сварки и контролируйте нагрев. После остывания обязательно проверьте геометрию без зажимов. Для ответственных конструкций эти рекомендации не заменяют проектный расчёт и требования к сварному соединению.


 Написать WhatsApp